

 إن
 English
 русский
 Español
 عربى
آلة العقص الطرفية الهوائية لتغيير أحجام المحطات الطرفية
نادرًا ما يبقى إنتاج أحزمة الأسلاك بمواصفات طرفية واحدة طوال الوردية. قد ينتقل أمر الإنتاج من الحلقات إلى أطراف الأنابيب، ثم إلى حجم طرفي آخر يتطلب شكل تجعيد مختلف. في هذه الظروف الطريقة أ آلة العقص الطرفية الهوائية يمكن أن يكون لتغييرات مقابض القالب تأثيرًا مباشرًا على مدى سلاسة انتقال العمل من مواصفات كبل إلى أخرى.
محطات مختلفة تتطلب رؤوس تجعيد مختلفة
يتم تشكيل قالب العقص حول المحطة التي تتم معالجتها. لا يمكن ببساطة التعامل مع القالب المصمم لحجم طرفي واحد كسطح اتصال عالمي لآخر. تؤثر الهندسة الطرفية والمقطع العرضي للموصل والتشوه المطلوب على رأس العقص المناسب.
تشتمل سلسلة آلات تجعيد الأطراف الهوائية على تكوينات ذات فكوك قابلة للتبديل. على سبيل المثال، يستخدم الطراز WD-T6-4 فكوكًا قابلة للاستبدال لأنواع مختلفة من الأطراف ويغطي أطراف الأنابيب من 0.08 إلى 10 مم². يبلغ إنتاجها المقدر 1.3T، مع ضغط هواء تشغيلي يتراوح بين 0.3–0.8 ميجا باسكال.
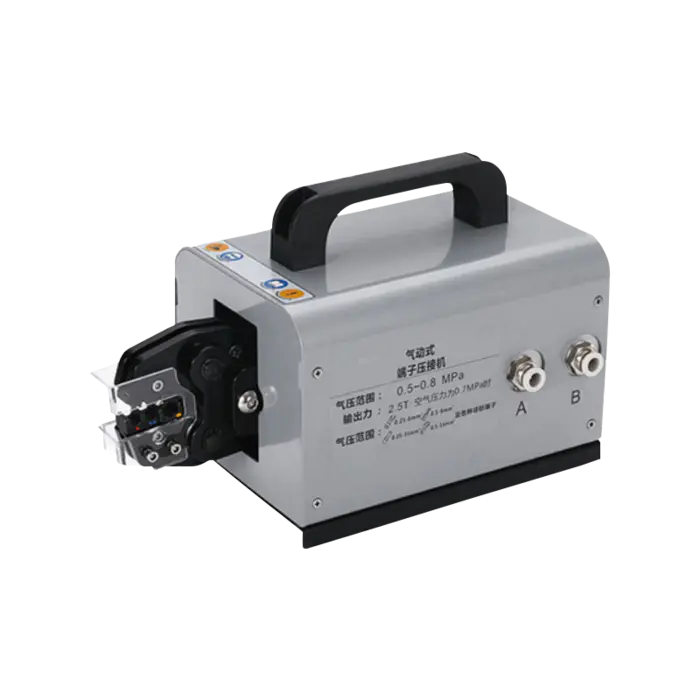
يناسب هذا الترتيب بيئات الإنتاج حيث تتغير المواصفات الطرفية بانتظام. بدلاً من تخصيص جهاز واحد كامل لكل اختلاف صغير، يمكن تكوين نفس الجهاز الأساسي بفكين مختلفين عندما يستدعي التطبيق ذلك.
يصبح وقت التغيير جزءًا من دورة الإنتاج
قد تستغرق ضربة التجعيد الفعلية لحظة قصيرة فقط، لكن الإنتاج لا يتكون من ضربات تجعيد وحدها. يحتاج المشغلون أيضًا إلى إعداد المحطات الطرفية، ووضع السلك، وفحص العينات، وتغيير الأدوات عندما تتغير المواصفات.
يمكن لآلة العقص الطرفية الهوائية ذات الفكوك القابلة للتبديل أن تجعل جزء الأدوات من هذا التغيير أكثر وضوحًا. تم تصميم WD-T6-4 حول هيكل فك سريع التغيير، بينما يحافظ التحكم في دواسة القدم على كلتا اليدين لوضع السلك والطرف أثناء التشغيل.
بالنسبة للإنتاج المختلط، يظهر الفرق العملي بين الدفعات الصغيرة المتكررة ومجموعة واحدة طويلة من المحطات المتماثلة. تناسب الآلة التي تم تكوينها لإجراء تغييرات سريعة في الأدوات الوضع السابق بشكل أكثر طبيعية، خاصة عندما تشترك عدة أحجام طرفية في نفس منطقة العمل.
يجب أن تتبع قوة العقص حجم المحطة
يمكن أن تؤدي تغييرات حجم الطرف أيضًا إلى تغيير في قوة العقص المطلوبة. الحلقات الصغيرة وعروات الكابلات الكبيرة لا تضع نفس الطلب الميكانيكي على نظام العقص.
وبالتالي فإن السلسلة تغطي الآلات ذات معدلات القوة المختلفة إلى حد كبير. يوفر WD-T6-4 خرجًا بقوة 1.3T لتطبيقات الأطراف الأنبوبية الأصغر، في حين تم تصنيف طراز آخر لدواسة القدم عند 9.0T ويتعامل مع أحجام تجعيد تتراوح من 8 إلى 300 مم². يعمل النموذج الأكبر عند 0.5-0.8 ميجا باسكال ويزن 10.5 كجم.
| تطبيق العقص | تكوين المثال | المواصفات الرئيسية | حيث يهم الفرق |
| محطات أنبوبية صغيرة | WD-T6-4 | 0.08-10 ملم²، 1.3 طن | العمل النهائي الجيد وتغييرات الفك المتكررة |
| العمل الطرفي المتوسط | نماذج هوائية قابلة للاستبدال | تعتمد على النموذج | يكون ذلك مفيدًا عندما تتشارك عدة ملفات تعريف طرفية في محطة واحدة |
| محطات الكابلات الكبيرة | نموذج هوائي لدواسة القدم | 8–300 ملم²، 9.0 طن | العروة ذات القوة العالية والتطبيقات الطرفية |
| التغييرات النهائية المتكررة | يموت قابلة للتبديل | فكي قابلة للاستبدال | يقلل من الحاجة إلى أدوات تجعيد منفصلة مخصصة |
التحكم بالقدم يغير كيفية تعامل المشغل مع السلك
يصبح وضع اليد ذا أهمية خاصة عندما يلزم محاذاة الطرف بعناية قبل بدء دورة التجعيد. يفصل مفتاح القدم عملية تنشيط الماكينة عن الأيدي التي تقوم بعمل تحديد الموقع.
تشتمل نماذج الهواء المضغوط في السلسلة على تشغيل دواسة القدم، بما في ذلك WD-T6-4 وتكوين 8-300 مم². يمكن أن يكون هذا الترتيب مفيدًا عندما يحتاج المشغل إلى كلتا يديه لتثبيت الموصل والطرف في موضعهما قبل تنشيط التجعيد.
يصبح تسلسل العمل واضحًا ومباشرًا: ضع الطرف، ضع الموصل المجرد، قم بتنشيط الدواسة، حرر الاتصال المكتمل، وقم بإعداد القطعة التالية. ولا تزال ملاءمة هذا التسلسل تعتمد على الهندسة الطرفية وطريقة عمل المشغل.
يصبح إمداد الهواء جزءًا من اختيار الماكينة
تعتمد المعدات الهوائية على مصدر الهواء المتوفر في محطة العمل. يمكن أن يؤثر استقرار الضغط، وجودة الاتصال، ونظافة الهواء على تشغيل الماكينة، لذلك يجب مراعاة ظروف الهواء المضغوط جنبًا إلى جنب مع قوة العقص.
يحدد WD-T6-4 نطاق ضغط الهواء من 0.3 إلى 0.8 ميجا باسكال. يحدد الطراز الأكبر الذي تبلغ مساحته 8-300 مم² 0.5-0.8 ميجا باسكال ويستخدم تصميمًا أسطوانيًا يوصف بأنه يقلل من استهلاك الهواء مقارنة بالأسطوانات المماثلة.
يصبح هذا التمييز ذا صلة عندما تعمل عدة آلات تعمل بالهواء المضغوط من نفس نظام الهواء. يجب التحقق من سعة الضاغط المتاحة وتنظيم الضغط والطلب المتزامن على المعدات قبل تركيب محطات متعددة.
يمكن لمحطة تجعيد واحدة أن تخدم أكثر من عائلة طرفية واحدة
تصبح ماكينة تجعيد الأطراف الهوائية أكثر فائدة في بيئة الإنتاج المختلطة عندما يمكن تكييف أدواتها دون تغيير محطة العمل بأكملها. توفر الفكوك القابلة للتبديل مسارًا واحدًا للتعامل مع الاختلافات الطرفية، بشرط أن يتطابق نطاق قوة الماكينة وتصميم الفك مع التطبيق.
تشتمل السلسلة أيضًا على تكوينات مخصصة لأقسام الأسلاك الأكبر حجمًا، مما يمنح النطاق نطاق تطبيق أوسع من المكشكش الطرفي أحادي الغرض. لا يزال الإعداد الصحيح يعتمد على الرسم الطرفي وحجم الموصل والمواد الطرفية وملف التجعيد المطلوب.
A آلة العقص الطرفية الهوائية ولذلك ينبغي تقييمها كجزء من عملية العقص الكاملة وليس من خلال قوة الإخراج وحدها. يحدد النطاق الطرفي، واستبدال الفك، وضغط الهواء، والتحكم بالقدم، والأبعاد المادية لقطعة العمل مدى ملاءمة المعدات لجدول الإنتاج المتغير.


